









Demagnetizarea pieselor metalice în practică
Dacă o piesă din oțel se comportă ca un magnet slab după șlefuire, nu este o curiozitate, ci o problemă reală de producție. Așchiile se lipesc de suprafețele funcționale, măsurătorile fluctuează, la montaj se prind particule fine, iar în manipularea automatizată apar abateri care sunt identificate inutil de greu. De aceea, demagnetizarea pieselor metalice este în multe procese o operație standard, nu un supliment.
Magnetismul rezidual apare mai des decât se presupune. Se manifestă după șlefuire, strunjire, frezare, presare, după controlul prin defectoscopie magnetică și după manipularea cu magneți permanenți puternici sau dispozitive electromagnetice de prindere. În unele cazuri nu reprezintă o problemă. Însă în cazul componentelor de precizie, pieselor de rulmenți, matrițelor, sculelor, arborilor sau pieselor cu pereți subțiri, poate influența calitatea și stabilitatea procesului.
Când este cu adevărat necesară demagnetizarea pieselor metalice
Cea mai frecventă greșeală este presupunerea că fiecare piesă magnetizată trebuie automat demagnetizată. În practică, acest lucru depinde de utilizarea ulterioară. Dacă piesa ajunge într-un mediu în care câmpul magnetic nu influențează funcția sau curățenia suprafeței, intervenția poate să nu fie necesară. Dacă însă urmează măsurare de precizie, tratament de suprafață, montaj sau ambalarea unor componente sensibile, magnetismul rezidual este de obicei nedorit.
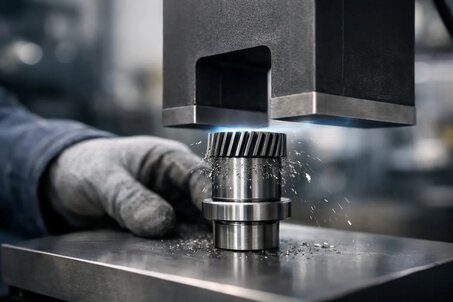
Un semnal tipic îl reprezintă particulele metalice care se lipesc de suprafață după prelucrare sau spălare. Piesa poate părea curată, dar praful metalic fin rămâne în găuri, canale sau pe suprafețele de etanșare. Acest lucru este critic mai ales acolo unde se lucrează cu toleranțe strânse sau unde contaminarea poate reduce durata de viață a ansamblului.
O altă problemă apare la măsurare. Unele metode de măsurare și senzori sunt sensibili la câmpul magnetic rezidual. Dacă piesele sunt depozitate aproape una de alta, se pot influența reciproc sau pot atrage impurități feromagnetice fine din mediul înconjurător. Rezultatul este instabilitate, care nu poate fi rezolvată doar printr-o curățare mai atentă.
De ce piesele se magnetizează chiar și fără contact direct cu un magnet
Materialele feromagnetice, în special oțelurile și unele tipuri de fontă, reacționează la câmpurile magnetice externe prin schimbarea orientării domeniilor magnetice. Dacă câmpul este suficient de puternic sau acționează în mod repetat asupra piesei, o parte din această orientare rămâne chiar și după eliminarea sursei câmpului. Acest fenomen se numește remanență, adică magnetism rezidual.
În practică, acest lucru apare prin mai multe mecanisme. Un rol important îl are prinderea magnetică în timpul prelucrării, controlul fisurilor, contactul cu sisteme de separare sau manipulare, dar și procesul de prelucrare în sine, în care materialul este supus local unor solicitări mecanice și termice. La piesele lungi sau subțiri se poate manifesta și orientarea în câmpul magnetic al Pământului, deși aceasta nu este, de obicei, cauza principală.
Este important de reținut că nu există o limită universală peste care o piesă devine „prea magnetică”. Decizia depinde de material, formă, dimensiune, etapa tehnologică următoare și sensibilitatea aplicației. De aceea, demagnetizarea trebuie evaluată întotdeauna în contextul concret al producției.
Cum funcționează demagnetizarea pieselor metalice
Principiul este tehnic simplu, deși execuția trebuie corect setată. Scopul nu este inversarea polarității piesei, ci reducerea treptată a alinierii domeniilor magnetice astfel încât câmpul rezidual să fie cât mai mic posibil.
Cea mai utilizată metodă folosește un câmp magnetic alternativ, a cărui intensitate scade treptat. Piesa este deplasată prin câmp sau intensitatea câmpului este redusă în timp. Astfel, domeniile magnetice se reorganizează repetat și orientarea lor finală se dispersează. Dacă procesul este realizat corect, magnetismul rezidual scade la un nivel acceptabil.
Pentru piese simple, rezultatul este stabil și repetabil. Pentru piese masive, componente cu geometrie complexă sau materiale cu coercitivitate mai mare, demagnetizarea poate fi mai dificilă. Uneori nu este suficientă o singură trecere și procesul trebuie ajustat în funcție de geometrie și de direcția magnetizării inițiale.
Metode și echipamente în funcție de tipul de producție
În aplicații individuale sau de service se folosesc dispozitive de demagnetizare de banc sau portabile. Acestea sunt potrivite pentru scule, piese mici, matrițe, cuțite sau componente care trebuie tratate în mod continuu în timpul producției sau mentenanței. Avantajul este flexibilitatea, iar limitarea este spațiul de lucru redus și eficiența mai mică pentru piese mari sau groase.
În producție se utilizează mai frecvent demagnetizatoare de tip flux continuu. Piesa trece printr-o bobină sau o zonă de lucru, iar demagnetizarea poate fi integrată direct în fluxul de producție – după prelucrare, înainte de măsurare, înainte de spălare sau înainte de montaj. Această soluție este potrivită acolo unde sunt necesare repetabilitate și timpi de ciclu scurți.
O categorie separată o reprezintă soluțiile pentru bare lungi, țevi, arbori și profile. În aceste cazuri, direcția magnetizării și modul de deplasare prin câmp sunt esențiale. Dacă configurația nu este corect aleasă, piesa poate fi demagnetizată doar parțial sau neuniform. În practică, nu este suficientă alegerea echipamentului după dimensiunea deschiderii – contează și materialul, masa, grosimea peretelui și nivelul rezidual dorit.
Ce influențează cel mai mult rezultatul
Materialul are cea mai mare influență. Oțelurile cu conținut scăzut de carbon se demagnetizează, în general, mai ușor decât materialele călite sau aliate. Geometria piesei este, de asemenea, importantă. Marginile ascuțite, formele lungi și subțiri și secțiunile masive locale duc la o distribuție neuniformă a câmpului, ceea ce complică procesul.
Originea magnetizării este, de asemenea, relevantă. O piesă care a intrat în contact cu un magnet permanent puternic sau a fost magnetizată în timpul controlului fisurilor poate necesita setări diferite față de o componentă cu magnetism rezidual slab după șlefuire. Contează și orientarea piesei în echipament, precum și viteza de trecere prin zona de lucru.
Manipularea după demagnetizare este un alt factor important. Dacă piesa este tratată corect, dar apoi este așezată pe o masă magnetică sau lângă un câmp puternic, problema poate reapărea. De aceea, demagnetizarea trebuie privită ca parte a procesului tehnologic, nu ca o operație izolată la final.
Măsurarea magnetismului rezidual fără estimări
În aplicațiile tehnice nu este suficient să spunem că piesa „nu mai atrage așchii”. Aceasta poate fi doar o verificare orientativă. Magnetismul rezidual trebuie măsurat, de obicei cu un gaussmetru sau un teslametru, folosind o sondă adecvată formei piesei.
Este important să știm unde se face măsurarea. Zonele critice sunt suprafețele funcționale, marginile, găurile sau punctele de prindere. O valoare luată aleatoriu poate fi irelevantă. Pentru un proces stabil, trebuie definite punctele de măsurare, valorile admise și condițiile de manipulare înainte și după măsurare.
Unde este cel mai des subestimată demagnetizarea
Primul domeniu este prelucrarea de precizie și șlefuirea. Piesa poate fi în toleranță dimensională, dar magnetismul rezidual creează probleme în etapa următoare. Al doilea domeniu este montajul ansamblurilor cu rulmenți, etanșări sau mecanisme fine, unde particulele metalice cresc semnificativ riscul de uzură prematură.
Service-ul și mentenanța sunt, de asemenea, adesea subestimate. Sculele, dispozitivele de prindere și elementele interschimbabile sunt expuse repetat la câmpuri magnetice și în timp încep să rețină impurități. Rezultatul nu este doar o curățenie mai slabă, ci și o repetabilitate mai redusă și o rată mai mare de erori.
Concluzie
Demagnetizarea pieselor metalice nu este o disciplină complicată dacă este evaluată în funcție de aplicația reală. Dacă se iau în considerare materialul, forma, originea magnetizării și metoda de verificare a rezultatului, aceasta devine un pas eficient care reduce contaminarea, stabilizează măsurarea și ajută la menținerea calității producției fără opriri inutile.