









Magnet de prăjit pe masina CNC: atunci când se plătește
Dacă în timpul frezării se pierde în mod repetat timp din cauza fixării mecanice, un magnet CNC pentru frezare este adesea una dintre primele soluții pentru a reduce timpul de pregătire fără a afecta calitatea prelucrării. Totuși, acest lucru nu se aplică automat pentru fiecare piesă, fiecare material sau fiecare operație. În fixarea magnetică, detaliile sunt decisive – de la permeabilitatea materialului, grosimea piesei, până la caracterul forței de așchiere și geometria suprafeței de contact.
Ce rezolvă în realitate magnetul de frezare CNC
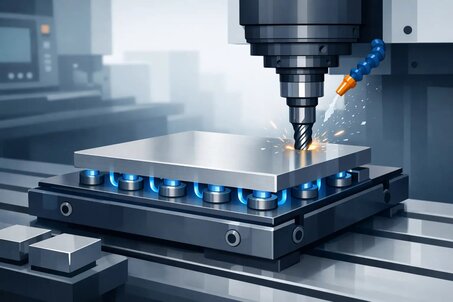
În practică, nu este vorba doar despre faptul că piesa este fixată fără menghină. Beneficiul real constă în accesul la o parte mai mare a piesei dintr-o singură operație de prindere, în timpi de reglare mai scurți și în repetabilitate. În producția de serie înseamnă mai puțin timp de manipulare, iar în producția unicat o poziționare mai simplă a formelor mai complexe.
Prinderea magnetică elimină totodată o parte dintre obstacolele mecanice din spațiul de lucru. Sculele au un acces mai bun la muchii și suprafețe, ceea ce este important mai ales la operațiile de finisare sau la prelucrarea plăcilor subțiri. Un avantaj este și riscul mai redus de deformare locală, care poate apărea în cazul unei strângeri mecanice prea agresive.
Acest lucru nu înseamnă însă că magnetul poate înlocui toate celelalte metode de prindere. La forțe laterale mari, suprafețe de contact mici sau materiale neferomagnetice, prinderea mecanică sau combinată rămâne necesară.
Când are cel mai mult sens magnetul de frezare CNC
Cele mai bune rezultate le oferă prinderea magnetică la piese plane feromagnetice, unde există o suprafață de contact suficientă și o grosime adecvată a piesei. Exemple tipice sunt plăcile din oțel, flanșele, semifabricatele tăiate, dispozitivele sau piesele brute care trebuie prelucrate de sus și pe contur.
Funcționează foarte bine și acolo unde piesele se schimbă frecvent și timpul este factorul decisiv. Dacă operatorul eliberează menghina la fiecare câteva minute, curăță suprafețele de contact și repoziționează piesa, soluția magnetică poate reduce semnificativ această pierdere. La serii repetate, diferența de productivitate poate fi considerabilă.
Un alt domeniu potrivit sunt piesele care s-ar putea deforma sau marca în cazul unei prinderi mecanice. Magnetul distribuie forța de prindere pe o suprafață mai mare. Tocmai de aceea este utilizat la prelucrări fine ale plăcilor și ale pieselor cu pereți subțiri, dacă materialul și regimul de tăiere o permit.
Care sunt limitele prinderii magnetice
Cea mai frecventă greșeală este presupunerea că este suficientă doar forța maximă de prindere indicată în parametri. Această valoare nu este suficientă în sine. În exploatarea reală trebuie luate în considerare calitatea contactului, planeitatea suprafeței inferioare, grosimea piesei, distanța dintre poli și direcția sarcinii.
Probleme apar la materialele cu conductivitate magnetică scăzută sau la metalele neferomagnetice precum aluminiul, cuprul sau anumite tipuri de oțel inoxidabil. În aceste cazuri, câmpul magnetic nu creează un circuit închis suficient, iar prinderea este slabă sau inutilizabilă. La fel și în cazul pieselor cu suprafață de contact foarte mică sau cu contact întrerupt.
Limitări pot apărea și din tehnologia de prelucrare în sine. Degroșarea cu îndepărtare mare de material, frezarea laterală agresivă sau schimbările bruște de direcție generează forțe care pot face prinderea magnetică insuficientă. În astfel de cazuri se utilizează adesea combinații cu opritoare, fixări laterale sau dispozitive auxiliare.
Sistem permanent sau electropermanent
La alegere se analizează adesea tipul sistemului magnetic. Soluțiile permanente sunt constructive simple, stabile și independente de alimentare continuă. Acesta este un avantaj acolo unde se cere funcționare fiabilă fără instalare complexă.
Sistemele electropermanente sunt interesante prin faptul că necesită energie electrică în general doar la schimbarea stării. După activare sau demagnetizare, mențin piesa fără consum continuu de energie. În mediul CNC, aceasta oferă o combinație bună între siguranță, control și posibilități de integrare. Totodată, este o soluție mai complexă din punct de vedere tehnic și investițional.
Alegerea depinde, așadar, de tipul de producție. Pentru aplicații mai simple poate fi suficientă o prindere magnetică acționată mecanic. Pentru aplicații automatizate sau mai solicitante este mai potrivit un sistem controlat, cu monitorizare și regim de lucru clar definit.
Ce parametri tehnici trebuie urmăriți
La frezarea CNC nu este suficient să urmăriți doar valorile atractive din punct de vedere de marketing. Contează pasul polilor, adâncimea câmpului magnetic, intervalul recomandat de grosimi și comportamentul la acoperirea parțială a polilor. Acești parametri influențează direct dacă magnetul va menține piesa stabil în condiții reale de prelucrare.
Grosimea piesei este esențială. Dacă piesa este prea subțire, fluxul magnetic nu se închide eficient și forța de prindere scade. În cazul pieselor masive din oțel, rezultatul este de obicei mult mai bun. De aceea este important să evaluați combinația concretă de material, dimensiune și suprafață de contact, nu doar compatibilitatea generală.
Calitatea suprafeței de contact este la fel de importantă. Oxizii, impuritățile, așchiile sau denivelările creează un spațiu de aer care reduce forța de prindere. În cazul prinderii magnetice, curățenia suprafeței este o condiție funcțională, nu un detaliu secundar.
Precizie, vibrații și calitatea suprafeței
Un magnet de frezare CNC ales corect poate îmbunătăți accesul sculei, dar precizia depinde de întregul sistem. Dacă piesa nu este suficient susținută sau începe să vibreze în timpul tăierii, acest lucru se va reflecta în dimensiuni și în calitatea suprafeței. Magnetul în sine nu elimină vibrațiile.
La piesele subțiri este adesea necesar să se utilizeze plăci suport, extensii de poli sau punți tehnologice pentru a susține suprafața cât mai uniform. La forme mai complexe pot ajuta opritoarele auxiliare, care nu preiau sarcina verticală, dar împiedică deplasarea laterală.
Dacă prinderea magnetică este proiectată corect, rezultatul este un proces mai stabil decât în cazul unei strângeri mecanice improvizate. Dacă geometria piesei sau direcția forțelor sunt subestimate, avantajul montării rapide se pierde rapid.
Când să alegeți prinderea combinată
În multe aplicații nu este vorba despre magnet sau menghină. Este mai logic să se combine. Magnetul asigură prinderea de bază pe suprafață, iar elementele mecanice oferă oprire, orientare sau protecție împotriva deplasării laterale.
Cum să procedați la alegerea pentru o aplicație concretă
Pentru ca prinderea magnetică să funcționeze fiabil, alegerea trebuie să pornească de la condițiile reale de producție. Primul pas este definirea materialului și a grosimii minime. Al doilea este analiza tipului de operații.
Urmează analiza suprafeței de contact și a direcției forțelor.
Importantă este și exploatarea și mentenanța. În mediul industrial contează soluțiile sustenabile pe termen lung. De aceea este important partenerul tehnic.
SELOS Magnety oferă valoare în acest context.
Cele mai frecvente greșeli la introducerea magnetului în producția CNC
Una dintre cele mai frecvente greșeli este subestimarea fazei de testare. Prinderea magnetică trebuie testată pe piese concrete și în condiții reale, nu doar preluată din tabele. Diferența dintre forța teoretică și cea reală poate fi semnificativă.
O altă problemă este neglijarea curățeniei suprafeței și poziționarea incorectă a piesei. Chiar și un sistem de calitate își pierde eficiența dacă între poli există așchii sau dacă piesa nu este așezată uniform. A treia greșeală frecventă este încrederea excesivă în magnet fără opritoare laterale acolo unde forțele acționează orizontal.
Ce rezultat aduce o soluție corectă
Dacă aceste aspecte sunt luate în considerare de la început, prinderea magnetică poate aduce economii semnificative de timp și o mai bună organizare a locului de muncă. Nu ca o soluție universală, ci ca un instrument ales corect pentru un tip specific de producție.
La frezarea CNC, cele mai eficiente sunt soluțiile care corespund procesului real, nu doar parametrilor teoretici. De aceea are sens evaluarea magnetului în funcție de piesă, mașină și modul de prelucrare – abia atunci se poate vedea dacă este o investiție bună sau un compromis care nu se va dovedi eficient în practică.